Roncsolásmentes vizsgálatok hajlított csőelemeknél
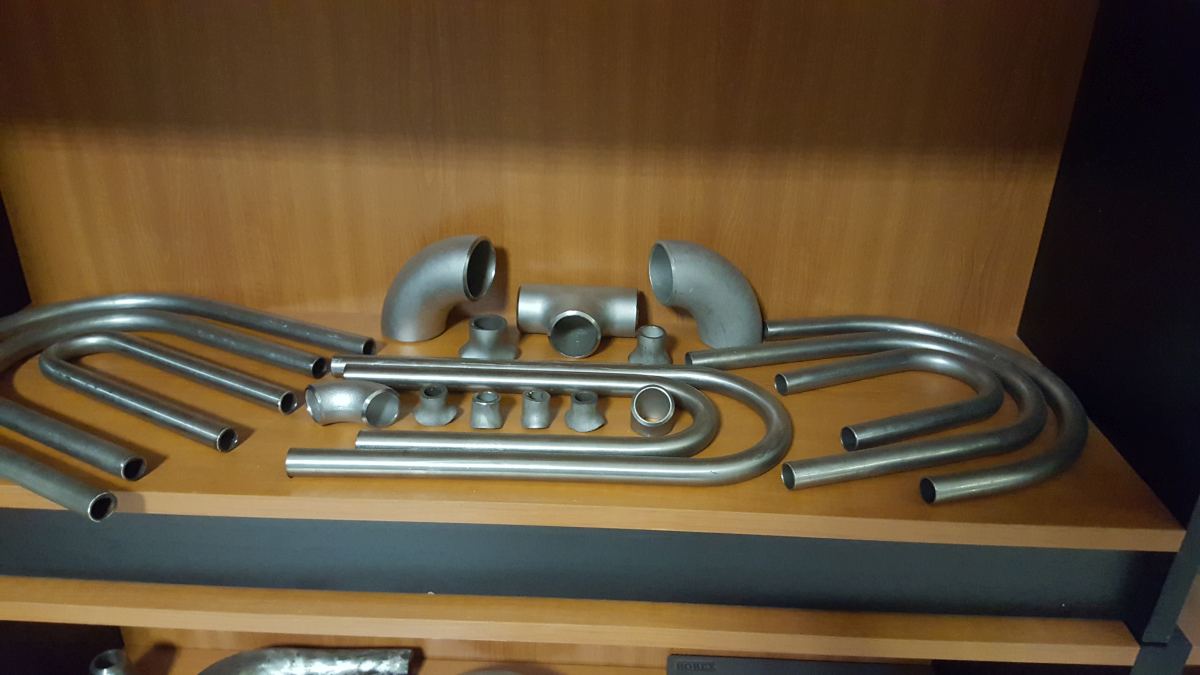
A hajlított csőelemek számos ipari rendszer kritikus részei. Erőművekben, vegyipari berendezésekben, nyomástartó rendszerekben, hőcserélőkben és technológiai csővezetékekben egyaránt előfordulnak olyan ívek, amelyek hosszú időn keresztül nyomásnak, hőmérséklet-változásnak, rezgésnek vagy más mechanikai igénybevételnek vannak kitéve. A hajlítás ugyanakkor nem egyszerű geometriai művelet. Az alakítás során a cső különböző részei eltérő módon deformálódnak, a külső íven húzó, a belső íven nyomó igénybevétel alakul ki, és a falvastagság, az ovalitás vagy a felület állapota is megváltozhat.
Ezért bizonyos felhasználási területeken nem elegendő pusztán azt ellenőrizni, hogy az elkészült csőív mérete megfelel-e a rajznak. A gyártási folyamat után szükség lehet olyan vizsgálatokra is, amelyekkel az anyag károsítása nélkül lehet feltárni az esetleges hibákat. Ezt a célt szolgálják a roncsolásmentes vizsgálati módszerek.
A megfelelő eljárás kiválasztása azonban mindig attól függ, hogy milyen anyagról, milyen típusú hibáról és milyen üzemi követelményekről van szó.
Miért különösen fontos a hajlítási zóna ellenőrzése?
Egy egyenes cső és egy hajlított csőelem terhelési és geometriai viszonyai jelentősen eltérnek. Hajlítás közben a külső ív megnyúlik, ezért a falvastagság csökkenhet. A belső oldalon ezzel szemben anyagtorlódás, hullámosodás vagy helyi megvastagodás is kialakulhat.
A keresztmetszet sem feltétlenül marad tökéletesen kör alakú. Bizonyos mértékű ovalitás természetes velejárója lehet az alakításnak, a megengedett értéket azonban az adott alkalmazás, terv vagy műszaki előírás határozza meg.
A nagy alakváltozás olyan felületi vagy anyagszerkezeti hibákat is láthatóvá tehet, amelyek az eredeti csövön még nem jelentettek problémát. Egy apró felületi folytonossági hiány például a húzott külső íven tovább nyílhat. Más esetben belső anyaghiba vagy lamináció kerülhet kedvezőtlen helyzetbe.
Ezért a vizsgálat célját már a gyártás és az ellenőrzési terv kialakításakor érdemes meghatározni.
Az első lépés általában a szemrevételezés
A korszerű műszeres eljárások előtt sem szabad megfeledkezni a legegyszerűbb módszerről, a gondos vizuális ellenőrzésről. Megfelelő megvilágítás mellett számos olyan hiba felismerhető, amely további vizsgálatot indokolhat.
Ilyen lehet például egy repedésnek tűnő vonal, horpadás, helyi benyomódás, szokatlan felületi elszíneződés, hámlás, mély karcolás vagy a belső íven kialakuló túlzott hullámosodás.
A vizuális vizsgálat azonban csak a felület közvetlenül látható állapotáról ad információt. Egy finom, szabad szemmel alig érzékelhető repedés vagy az anyag belsejében található folytonossági hiány könnyen rejtve maradhat. Ilyenkor kerülnek előtérbe a különböző roncsolásmentes vizsgálati módszerek.
Mit tud az ultrahangos vizsgálat?
Az ultrahangos vizsgálat során nagy frekvenciájú hanghullámokat vezetnek az anyagba. A hullámok a különböző határfelületekről visszaverődnek, a visszaérkező jelek elemzésével pedig következtetni lehet az anyag belsejében található eltérésekre.
A módszer egyik nagy előnye, hogy nem kizárólag a felületen nyitott hibák keresésére alkalmas. Megfelelő technikával belső folytonossági hiányok, repedésszerű eltérések vagy bizonyos anyagszerkezeti problémák is kimutathatók.
Hajlított csöveknél az ultrahangos módszer falvastagság-ellenőrzésre is különösen hasznos. A külső íven bekövetkező elvékonyodás ugyanis a hajlítás egyik legfontosabb méretezési és minőségellenőrzési kérdése.
Nem elegendő azonban egyetlen ponton megmérni a falvastagságot. A hajlítás mentén több helyen, a keresztmetszet különböző pozícióiban is szükség lehet mérésre ahhoz, hogy a tényleges minimumérték meghatározható legyen.
Mi nehezíti az ultrahangos vizsgálatot egy csőíven?
A hajlított geometria az ultrahangos ellenőrzést is bonyolultabbá teheti. Egy egyenes, sík felülethez képest a görbület befolyásolja a vizsgálófej felfekvését, a hangnyaláb irányát és a visszaverődő jelek értelmezését.
Kis átmérőjű vagy erősen hajlított csöveknél megfelelő kialakítású vizsgálófejre, illesztőelemre vagy más speciális megoldásra lehet szükség. A kalibrációt is a vizsgált geometria figyelembevételével kell elvégezni.
Ez azért fontos, mert egy hibásan beállított vagy nem megfelelő geometriára kalibrált vizsgálat félrevezető eredményt adhat. A roncsolásmentes ellenőrzés minősége nem csupán a műszertől, hanem a vizsgálati eljárástól és az azt végző szakember felkészültségétől is függ.
Mikor kerül előtérbe a mágnesporos vizsgálat?
A mágnesporos vizsgálat elsősorban ferromágneses anyagok esetén alkalmazható. Ilyen sok szénacél és alacsonyan ötvözött acél, de például az ausztenites rozsdamentes acélok nagy részénél ez a módszer nem használható megfelelően.
A vizsgálat során a munkadarabot mágneses térbe helyezik. Ha a felületen vagy annak közvetlen közelében olyan folytonossági hiány található, amely megszakítja a mágneses fluxus útját, helyi szórt mágneses tér alakulhat ki. A felületre juttatott mágneses részecskék ezen a területen összegyűlhetnek, és kirajzolhatják a hibát.
A módszer különösen érzékeny lehet felületi és közeli felület alatti repedésekre. Hajlított acélcsöveknél ezért akkor lehet indokolt, ha az alakítás következtében kialakuló repedések vagy más, a felszínhez közeli folytonossági hiányok felderítése a cél.
Miért számít a mágneses tér iránya?
A mágnesporos vizsgálat egyik lényeges sajátossága, hogy a hiba és a mágneses tér egymáshoz viszonyított iránya befolyásolja az érzékenységet. Egy olyan repedés mutatható ki a legjobban, amely kedvező szöget zár be a mágneses erővonalakkal.
Ezért összetett geometria esetén egyetlen mágnesezési irány nem feltétlenül elegendő. Előfordulhat, hogy a munkadarabot több irányból is vizsgálni kell.
Csőhajlításnál ez különösen fontos lehet, mert a várható hibák iránya összefügghet az alakítás során kialakuló feszültségállapottal. A külső íven megjelenő repedés például más irányt követhet, mint egy korábbi anyaghiba.
A vizsgálati tervnek ezért nem csupán azt kell meghatároznia, hogy mágnesporos ellenőrzés történjen, hanem azt is, milyen technikával és milyen területeken.
Mikor előnyös a penetrációs vizsgálat?
A folyadékbehatolásos, vagy penetrációs vizsgálat kifejezetten a felületre nyitott hibák kimutatására szolgál. Nagy előnye, hogy nem szükséges hozzá ferromágneses anyag. Megfelelő, nem porózus felület esetén számos fém és más anyag vizsgálható vele.
A folyamat során először alaposan megtisztítják a felületet. Ezután egy jól behatoló vizsgálófolyadékot visznek fel, amely a kapilláris hatás révén bejuthat a finom felületi repedésekbe. A felesleges penetráló anyag eltávolítása után előhívót alkalmaznak, amely a hibában maradt folyadékot visszahúzza a felszínre, így a hiba láthatóvá válik.
A módszer különösen hasznos lehet rozsdamentes vagy más nem ferromágneses csövek hajlítási zónáinak ellenőrzésekor.
A felület állapota alapvetően befolyásolja az eredményt
A penetrációs vizsgálat érzékenységéhez megfelelően tiszta felület szükséges. Olaj, zsír, festék, rozsda vagy más szennyeződés eltömítheti a finom repedéseket, így a vizsgálófolyadék nem jut be megfelelően.
A túl durva mechanikai tisztítás szintén problémát okozhat. Egy erős csiszolás például elkenheti a fém felületét egy finom repedés felett, ezáltal csökkentve a kimutathatóságát.
Ugyanezért a felület-előkészítés módját mindig a vizsgálat céljához kell igazítani. Nem egyszerűen arról van szó, hogy a munkadarab látványosan tiszta legyen. Olyan állapotot kell létrehozni, amelyben az esetleges hibák nyitottak és vizsgálhatók maradnak.
Nem egymás helyettesítői a különböző módszerek
Gyakori félreértés, hogy az ultrahangos, mágnesporos és penetrációs eljárás ugyanazt a feladatot látja el különböző technológiával. Valójában eltérő hibákra és anyagokra érzékenyek.
Az ultrahang elsősorban az anyag belsejéről és a falvastagságról adhat információt. A mágnesporos eljárás ferromágneses anyagok felületi és közeli felület alatti hibáinak keresésében erős. A penetrációs vizsgálat pedig sokféle nem porózus anyag felületre nyitott repedéseinek feltárására használható.
Egy kritikus csőelem ellenőrzési terve ezért akár több módszert is kombinálhat. Például megtörténhet a geometriai ellenőrzés és falvastagság-mérés, majd a kritikus felületek külön vizsgálata.
A vizsgálat szükségességét a felhasználás határozza meg
Nem minden hajlított csőelem esetén indokolt ugyanaz a vizsgálati szint. Egy dekoratív vagy kis terhelésű szerkezeti elem követelményei jelentősen eltérnek egy nagy nyomású technológiai vezetékétől.
A vizsgálati terv kialakításakor figyelembe kell venni az anyagminőséget, a falvastagságot, a hajlítás mértékét, az alkalmazott technológiát, az üzemi nyomást, a hőmérsékletet, a közeg tulajdonságait és a meghibásodás lehetséges következményeit.
A végső elfogadási feltételeket nem maga a vizsgálati módszer határozza meg. Azokat a terv, a vonatkozó szabvány, a gyártási előírás vagy a megrendelő műszaki követelménye rögzíti.
A méretellenőrzés és az anyagvizsgálat együtt ad teljesebb képet
A roncsolásmentes vizsgálat nem helyettesíti a geometriai ellenőrzést. Egy csőív lehet repedésmentes, miközben túlzottan elvékonyodott vagy ovalizálódott. Ugyanígy egy méretileg megfelelő darabban is lehet olyan anyaghiba, amely szabad szemmel nem látható.
Ezért az ipari minőségellenőrzésben jellemzően egymásra épülnek a különböző lépések. Ellenőrizhető a hajlítási sugár, a szög, a végpontok helyzete, a keresztmetszet alakja és a falvastagság, majd szükség szerint következhet valamelyik roncsolásmentes eljárás.
A cél nem a lehető legtöbb vizsgálat elvégzése, hanem azoknak a kockázatoknak az ellenőrzése, amelyek az adott termék biztonságos használata szempontjából valóban relevánsak.
Összegzés
A hajlított csőelemek roncsolásmentes ellenőrzésénél nincs minden helyzetre alkalmazható egyetlen módszer. Az ultrahangos vizsgálat elsősorban a belső állapot, a falvastagság és bizonyos anyaghibák ellenőrzésében hasznos. A mágnesporos módszer ferromágneses anyagokon a felületi és felületközeli repedések feltárásában lehet hatékony, míg a penetrációs vizsgálat különösen a felületre nyitott hibák keresésére alkalmas, olyan anyagokon is, amelyek nem mágnesezhetők.
A megfelelő vizsgálat kiválasztása mindig az anyag, a gyártási technológia, a várható hibamechanizmus és az üzemeltetési követelmények együttes értékelését igényli. A jól megtervezett ellenőrzés így nem önálló végső lépés, hanem a teljes gyártási és minőségbiztosítási folyamat szerves része.